CONTROL BASICS / LIMIT SWITCH
「搬送台が端まで来たことを、どうやって検出する?」
「リミットを押したのに、PLC入力がOFFになった。これで正常?」
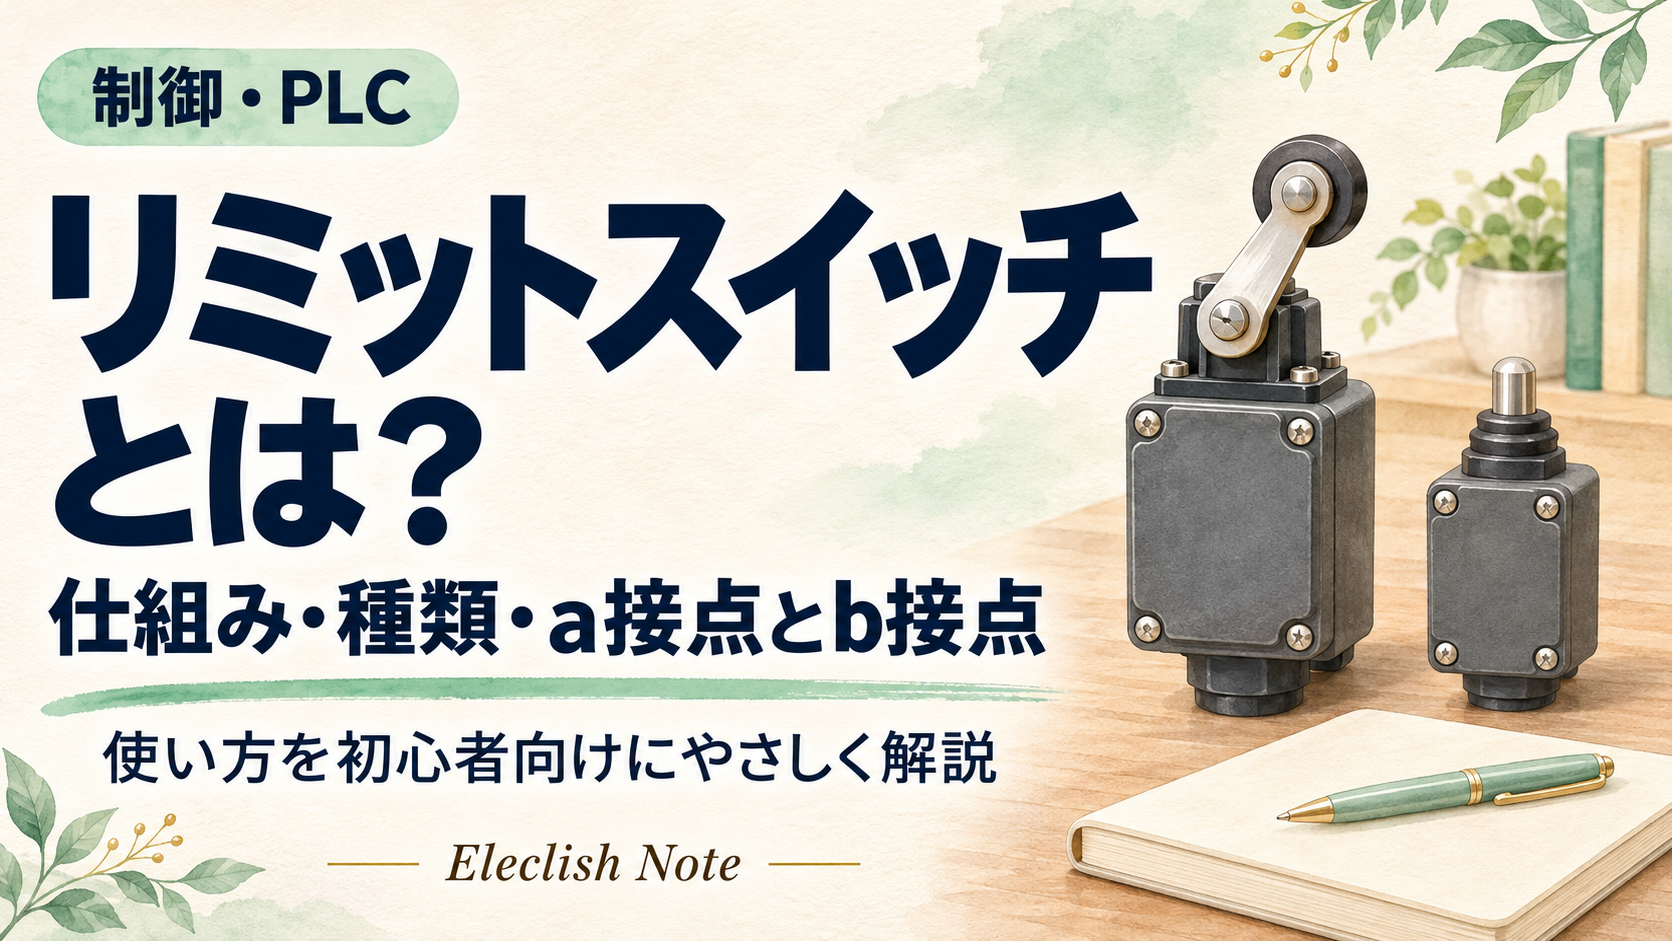
機械の位置を、物が触れることで検出する代表的な機器がリミットスイッチです。
この記事では、動作の仕組み、アクチュエータの種類、a接点・b接点とPLC入力の関係、取付けや押し込み量の注意点を解説します。
リミットスイッチとは?接触して位置を検出するスイッチ
リミットスイッチは、レバーや押し棒に外から力が加わることで、内部の接点が切り替わるスイッチです。内蔵スイッチをケースに収め、機械的な強度や耐環境性を持たせています。
たとえば、搬送台が所定の位置に来たときに、台に取り付けたドッグと呼ばれる操作体がレバーを押し、その位置への到達を電気信号で知らせます。
ドッグがレバーやプランジャを押す
使用する接点に応じて導通・非導通が変わる
位置確認や次の動作の条件に利用する
名称の「リミット」は限界・端を意味しますが、用途は移動端の検出だけではありません。途中位置、ワークの有無、機構の動作確認などにも使われます。図面ではLSなどの記号が使われますが、表記は図面の凡例で確認します。
代表的な種類|ローラーレバー形・プランジャ形
機械が直接触れる部分をアクチュエータと呼びます。押し方や移動方向に合わせて形状を選びます。
| 種類 | 動作の特徴 | 確認する点 |
|---|---|---|
| ローラーレバー形 | 先端のローラーに操作体が当たり、レバーが回転・傾斜する | 動作方向、レバー長、角度、ドッグの形状 |
| プランジャ形 | 押し棒を軸方向へ押し込む | 押す方向、押し込み量、横方向の力 |
| ローラープランジャ形 | 押し棒の先端にローラーがあり、操作体が通過して押し込む | ローラーの向き、操作体の進入角度、ストローク |
同じ形状でも、操作力、許容速度、動作頻度、保護構造は製品ごとに異なります。外観が似ているという理由だけで置き換えず、接点構成と動作特性も照合します。
a接点・b接点は、押す前と押した後でどう変わる?
ここでは、外力が加わっていない状態へ自動で戻る、一般的な接点式のスイッチを例にします。機械に取り付ける前の外力が加わっていない状態を基準に考えます。
a接点(NO):開いている
b接点(NC):閉じている
NO:Normally Open
NC:Normally Closed
a接点(NO):閉じている
b接点(NC):開いている
外力を取り除き、復帰位置を越えて戻ると、元の状態へ復帰します。
COM・NO・NCの3端子を持つ切替接点では、COMが共通端子です。動作前はCOM–NC間、動作後はCOM–NO間が導通する構成が基本です。
ただし、独立した1NO+1NCや2NCなど、共通端子を持たない構成もあります。すべてのリミットスイッチが3端子とは限りません。
機械が待機しているときに、ドッグがすでにレバーを押している場合もあります。a接点・b接点の名称を、設備の運転中・停止中だけで判断しないようにしましょう。
PLC入力との関係|押したら必ずONになる?
PLCへ知らせる信号は、どの接点を使うかで変わります。ここでは、接点が閉じると所定の入力電流が流れてPLC入力X0がONになるよう、正しく配線された回路を考えます。
| 使用する接点 | 押していないとき | 押して動作したとき |
|---|---|---|
| a接点(NO) | 接点が開く → X0はOFF | 接点が閉じる → X0はON |
| b接点(NC) | 接点が閉じる → X0はON | 接点が開く → X0はOFF |
したがって、b接点を使う場合には、スイッチが動作したことで入力表示灯が消えることがあります。「押したのにOFFだから故障」とは判断できません。
実際の配線では、入力ユニットの形式、入力COM、電源電圧、入力電流を確認します。接点そのものが電圧を作り出すわけではありません。
実物の接点と、ラダーの接点命令を分けて考える
ラダー上のa接点命令は、指定したビットがONのときに成立します。b接点命令は、そのビットがOFFのときに成立します。
たとえば実物のb接点をX0に配線した上の例では、押していないときはX0がONなので、ラダーのX0のa接点命令が成立します。押して動作するとX0がOFFになり、X0のb接点命令が成立します。
実物の接点は導通状態、ラダーの接点命令はビット状態を見ています。実物がb接点だから、プログラムも必ずb接点にする、という決まりはありません。
b接点回路では、断線でも入力がOFFになるため、停止条件や異常の手掛かりに使える構成があります。ただし、通常の位置検出と断線を、その入力1点だけで区別できるわけではありません。
押し込み量の基本|PT・OT・応差とは?
レバーに触れた瞬間、必ず接点が切り替わるわけではありません。動作する位置まで一定量を動かす必要があります。
| 用語 | 意味 |
|---|---|
| PT:動作までの動き | 自由位置から、接点が切り替わる動作位置までの動き |
| OP:動作位置 | 押していったときに、接点が切り替わる位置 |
| OT:動作後の動き | 動作位置から、動作限度位置までの動き |
| RP:復帰位置 | 戻していったときに、接点が元の状態へ切り替わる位置 |
| MD:応差の動き | 動作位置と復帰位置の間の動き |
押すときの切替位置と、戻すときの切替位置には差があります。これが応差です。位置検出を調整するときは、どちらの移動方向で使うのかも確認します。
押し込み不足では切り替わらず、動作位置ぎりぎりでは振動などで信号が不安定になることがあります。一方、限度を越える押し込みは、レバーや内部機構の破損につながります。
PT・OTの値、動作表示、推奨ストローク、操作方向などを取扱説明書で確認します。スイッチを機械のストッパー代わりに使わず、機械が行き過ぎても過大な力がかからない構造にします。
取付け・選定で確認したいポイント
ドッグの形状と、停止までの移動量
操作体を急に衝突させたり、指定外の方向から押したりすると、破損や誤動作につながります。ドッグの傾斜、進入方向、通過後の復帰まで含めて設計します。
また、位置を検出してから、入力処理・制御出力・駆動装置の応答・機械の減速に時間がかかります。検出位置と、実際に停止する位置は同じとは限りません。停止までの余裕を見込んだ配置が必要です。
接点定格だけでなく、微小負荷への適合を見る
PLC入力は、比較的小さい電流で使うことがあります。大きな電流を開閉できるスイッチなら、小さい電流でも必ず安定するとは限りません。
微小負荷に適した接点仕様や、最小適用負荷の条件を確認します。リレーや電磁弁などを直接開閉する場合は、交流・直流、誘導負荷、突入電流も含めて定格を確認します。
チャタリングと短い検出時間
機械接点は切替時に短時間のON・OFFを繰り返すことがあり、振動や不適切な押し込みでも信号が不安定になります。
入力フィルタやプログラムでの安定確認を検討する場合も、まず取付けや操作条件を確認します。フィルタを長くしすぎると、短い検出信号を見落としたり、反応が遅れたりするため、機械の動作に合わせて設定します。
水・油・切粉と、可動部の摩耗
使用環境に合った保護構造を選び、カバーやケーブル引込部を正しく施工します。保護等級だけで、あらゆる切削油や薬品への耐性が保証されるわけではありません。
接点だけでなく、ローラー、レバー、ドッグ、取付ねじの状態も点検対象です。機械的耐久性と電気的耐久性の条件も分けて確認しましょう。
通常の位置検出と、安全用途は分けて考える
一般的なリミットスイッチをb接点で使うだけで、安全回路が完成するわけではありません。接点の溶着、配線の短絡、操作体の脱落など、入力が変わらない故障も考えられます。
人の安全に関わる用途では、必要な安全機能に適したスイッチ、回路、監視方法を設備全体で選定します。メーカーが指定する直接開路動作機構を持つNC接点や、その機構が働く操作方向・ストロークなども確認が必要です。
直接開路動作とは、指定された操作によって、ばねの力だけに頼らず機械的に接点を開く仕組みです。認定された製品でも、取付けや操作条件が適切でなければ、意図した安全機能は得られません。
反応しないときは、機械・接点・PLCを順に確認
| 症状 | 主な確認点 |
|---|---|
| 押しても信号が変わらない | 操作方向、押し込み量、レバーの固定、接点の選択、電源・配線 |
| 押すと入力がOFFになる | b接点を使う仕様か、図面と実物の端子対応が合っているか |
| 入力がちらつく | 押し込み不足、振動、ねじの緩み、摩耗、接触不良、チャタリング |
| 入力表示は変わるが機械が動かない | プログラムの条件、インターロック、運転モード、出力・駆動側の状態 |
| 検出するが停止位置がずれる | 検出位置、動作速度、処理時間、減速条件、ドッグや機構のがた |
導通を測定するときは、対象回路を無電圧にし、並列回路の影響も確認します。スイッチを手で押すだけでも設備が起動する場合があるため、点検前に予期しない起動や移動を防ぐ措置を取ります。
まとめ
- リミットスイッチは、機械の接触によって位置などを検出する。
- a接点は動作で閉じ、b接点は動作で開くのが基本。
- 使用する接点によって、動作時のPLC入力はONにもOFFにもなる。
- 実物の接点と、ラダーの接点命令は分けて考える。
- 押し込み量・操作方向・接点負荷・使用環境を確認する。
エンコーダが回転量を細かく読み取るのに対し、リミットスイッチは、設定した位置で接点を切り替える検出に向いています。まずは「何が押すか」「どの接点が変わるか」「PLCでどう読むか」をつなげて考えてみましょう。
コメント